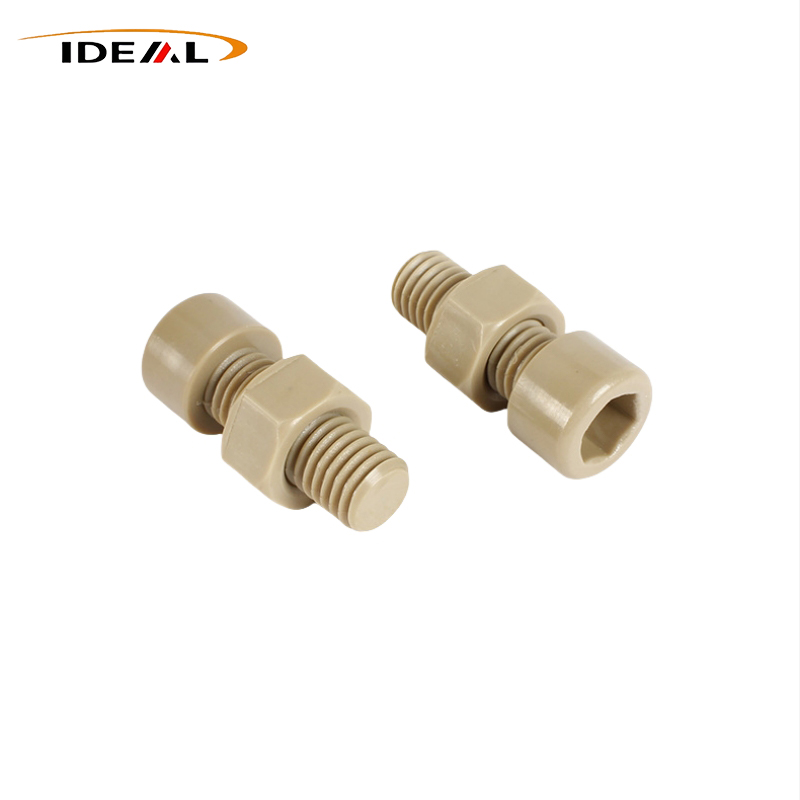
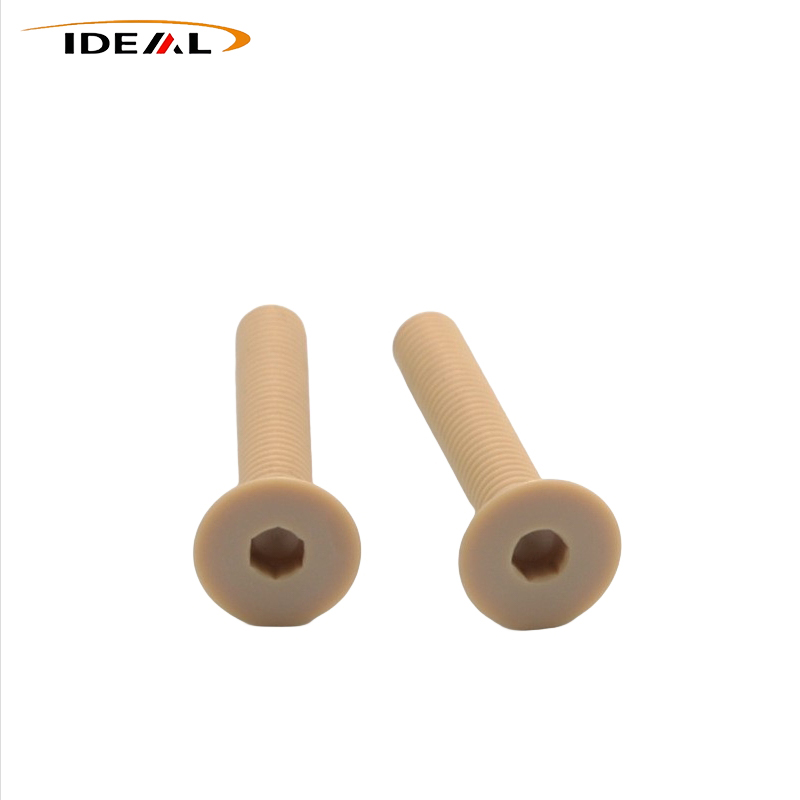
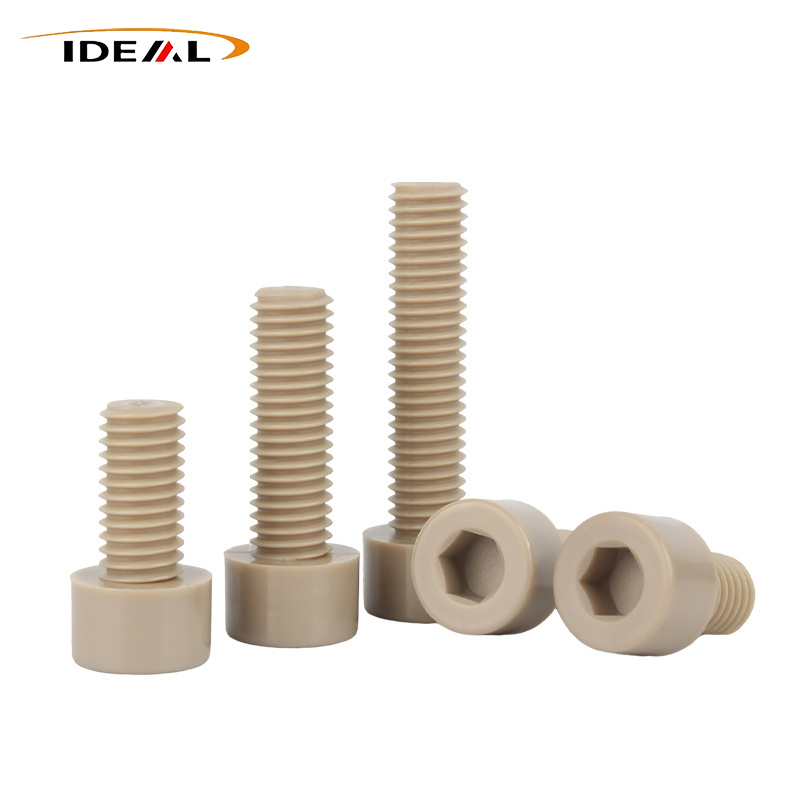
Als betrouwbare Chinese fabrikant levert Ideal Plastic DIN912 / ISO 4762 PEEK inbusschroeven in nette, CF- en GF-kwaliteiten. Deze niet-magnetische, isolerende bevestigingsmiddelen zijn bestand tegen hitte en corrosie voor halfgeleider-, chemische en nieuwe-energie-precisieapparatuur, waarbij keurige PEEK 8-12% spanningsrelaxatie per 1000 uur bij 200 ℃ laat zien.
Ideal Plastic, een professionele Chinese leverancier van hoogwaardige technische kunststofproducten, richt zich op precisieverwerking en aangepaste productie van PEEK-inbusschroeven. Volgens de DIN912- en ISO 4762-specificaties maakt de fabriek gebruik van zowel spuitgieten als CNC-bewerking om meerdere materiaalkwaliteiten te produceren, waaronder zuivere PEEK, met koolstof gevulde PEEK en met glas gevulde PEEK. Elke productiebatch ondergaat een volledige inspectie en traceerbaarheidscontrole, gericht op omgevingen met precisieapparatuur waar metalen bevestigingsmiddelen niet kunnen voldoen aan eisen op het gebied van isolatie, niet-magnetische of corrosiebestendigheid.
| Productnaam | PEEK-zeskantschroeven met binnenzeskant |
| Materiaal | Ongevulde PEEK, met koolstof gevulde PEEK, met glas gevulde PEEK |
| Kleur | Zwart, Beige (aangepaste kleuren beschikbaar) |
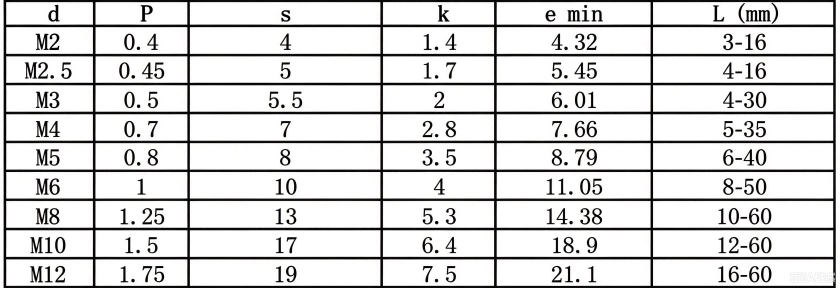
| Draadtype | Metrisch (reguliere voorraad M1.6-M12), imperiaal (aangepast voor Noord-Amerikaanse apparatuur) |
| Dimensionale toleranties | Tolerantie standaardonderdelen: ±0,05-0,10 mm, tolerantie voor aangepaste precisieonderdelen: ±0,02-0,05 mm |
| Coaxialiteit | Coaxialiteit van zeshoekige kop en schroef ≤0,03 mm |
| Draadnauwkeurigheid | Buitendraad 6g, bijpassende binnendraad 6H, imperiale UNC/UNF-schroefdraad conform ASME B18.3, tolerantieklasse 2A |
| Metrische voorraadformaten | M1.6, M2, M2.5, M3, M4, M5, M6, M8, M10, M12 |
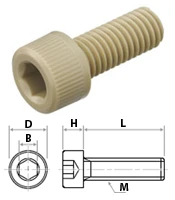
PEEK-inbusschroeven hebben vier kerncomponenten: cilindrische kop, interne zeshoekige aandrijfholte, schacht en schroefdraadgedeelte. Hoewel de buitenste geometrie overeenkomt met metalen inbusbouten, vereist PEEK-polymeermateriaal speciale structurele aanpassingen om de spanningsconcentratie te beheersen en scheuren tijdens het vastdraaien of thermische cycli te voorkomen.
1. Afgeronde hoekbehandeling: Alle overgangszones bij de kopwortel en de bodem van de zeskantige holte zijn afgerond. Scherpe hoeken veroorzaken geconcentreerde spanning en veroorzaken scheuren wanneer koppel wordt uitgeoefend op PEEK-onderdelen.
2. Diepteregeling met zeskantige holte: De spouwdiepte volgt de standaardvereisten. Onvoldoende diepte leidt tot uitglijden van de sleutel en schade aan de binnenmuur; overmatige diepte vermindert de dikte van de kopwand en verlaagt de weerstand tegen breukmomenten.
3. Optimalisatie van draadprofiel: Draadprofiel is dunner dan metalen bevestigingsmiddelen. De draadtip maakt gebruik van een afgeronde overgang zonder scherpe randen om de spanningsconcentratie bij de draadwortel te verminderen en de antislipprestaties te verbeteren. Het uitloopeinde is afgeschuind om de eerste schroefdraad tijdens de montage te beschermen.
4. Oppervlaktekwaliteitsnorm: Met vulstof versterkte varianten mogen geen micro-inkepingen of chippen op de zeskantige binnenwanden hebben. Kleine onzichtbare defecten zullen onder mechanische belasting snel uitzetten en onverwachte breuken veroorzaken.
Zelfs met een eenvoudig uiterlijk vereisen deze kunststof bevestigingsmiddelen een strikte controle van de grondstoffen, thermische verwerking, bewerking en inspectie. Verborgen defecten komen mogelijk niet naar voren tijdens inkomende fabriekstests en mislukken alleen tijdens assemblage door de klant of tijdens cycli bij extreme temperaturen. De belangrijkste productieproblemen hebben betrekking op interne spanningsverlichting, draadvorming, verwerking van vulstoffen en kristallisatiebeheer voor spuitgietproducten.
Er zijn meerdere verborgen risico's bij de productie van PEEK-bevestigingsmiddelen en elke verwerkingsfase vereist nauwkeurige controle.
1. Residueel stressmanagement: PEEK-staven behouden extrusiespanning na extrusie. CNC-snijden introduceert extra snijspanning door gereedschapsdruk en snijwarmte. Als de uitgloeiduur onvoldoende is of de verwarmings-/koelsnelheid te snel is, kan de spanning niet volledig worden vrijgegeven. Producten kunnen de dimensionale inspectie doorstaan, maar draadvervorming, schachtvervorming en kopscheuren zullen optreden na langdurige opslag en temperatuurwisselingen.
2. Gereedschapsslijtage en plamuursnijden: Koolstofgevulde en glasgevulde PEEK bevatten harde vulstoffen die snijgereedschappen snel verslijten. Versleten snijgereedschappen veroorzaken draadbramen, tandafbrokkeling en schade aan de binnenkant van zeskantige holtes. Deze subtiele defecten zijn moeilijk visueel te identificeren, maar veroorzaken toch draadstripping en kopbreuk tijdens het vastdraaien.
3. Kristallisatiecontrole voor spuitgieten: Het meest kritische punt bij spuitgieten is kristallisatie in plaats van uiterlijk. De maltemperatuur moet tussen 160-200℃ blijven voor volledige kristallisatie. Een lage schimmeltemperatuur zorgt voor een onvolledige kristallisatie; producten zien er intact uit, maar verliezen hitte- en chemische weerstand, gevolgd door krimp en kromtrekken. Dit defect kan niet worden gevonden door eenvoudige visuele inspectie. PEEK-smelt heeft een hoge viscositeit en gevulde soorten hebben een slechtere vloeibaarheid. Een slecht poort- en ventilatieontwerp veroorzaakt opgesloten lucht, brandplekken en interne microholtes. Het gloeien na het gieten blijft verplicht om het risico op latere vervorming te voorkomen.
Guangzhou Ideal stelt zes kerninspectiedimensies vast voor PEEK-inbusschroeven: kwaliteit van de grondstoffen, verwerkingstechnologie, draadprecisie, uiterlijk, mechanische eigenschappen, traceerbaarheid van batches.
1. Controle van grondstoffen: Er worden alleen nieuwe PEEK-staven en -pellets gebruikt; gerecycled materiaal en materiaalmenging zijn verboden. Het vochtgehalte van de grondstoffen wordt gecontroleerd op ≤0,02% om luchtbellen, schroeiplekken en verminderde mechanische sterkte te voorkomen. Er kunnen COC-grondstofcertificaten worden geleverd, die de traceerbaarheid van batches voor halfgeleider- en medische projecten ondersteunen.
2. Gradiëntgloeien: CNC-plano's en spuitgietproducten ondergaan een gradiëntgloeien voor spanningsverlichting. De verwarmings- en koelsnelheid zijn strikt gereguleerd om extrusie-, snij- en vormstress te elimineren. Afgewerkte onderdelen kunnen geen hoge restspanning behouden, waardoor draadverdraaiing, schachtvervorming en kopscheuren onder temperatuurcycli worden voorkomen.
3. Inspectie van draaddikte: Metrische draad bereikt een nauwkeurigheid van graad 6H. Imperiale schroefdraad voldoet aan ASME B18.3. De GO-meter wordt soepel vastgeschroefd, terwijl de NO-GO-meter er niet in kan. 100% GO / NO-GO-meterinspectie is geïmplementeerd. Compleet draadprofiel zonder ontbrekende tanden, scheuren, afbrokkelen en bramen; tandkam maakt gebruik van afgeronde overgangen en scherpe punten zijn verboden. Het schroefdraadoppervlak is vrij van schroei- en extrusieschade, er zit geen snijresten vast in de schroefdraadopeningen.
4. Visuele uiterlijkcontrole: Cilindrische kopoppervlak is vlak. De binnenzeskantholte heeft geen afgebroken hoeken, inkepingen, scheuren, schroei- of stootschade. Het schroeflichaam moet vrij zijn van scheuren, delaminatie, luchtbellen, zwarte vlekken en kleuronzuiverheden. Het schroefdraadoppervlak heeft geen bramen of gebroken randen. Vulstofsoorten behouden een uniforme kleur zonder agglomeratievlekken van vulstof.
5. Destructieve koppeltest: Monsters met dezelfde specificaties voeren destructieve koppeltests uit om de koppelreferentiewaarde vast te leggen. De kopkoppelweerstandstest vereist dat het strippen van de draad plaatsvindt voordat de kop breekt; voortijdige hoofdfractuur wordt niet geaccepteerd.
6. Batchconsistentie en verpakking: Goederen uit dezelfde batch behouden consistente kleuren, afmetingen en mechanische prestaties. Er wordt gebruik gemaakt van een aparte verpakking met duidelijke labels waarop de specificatie, materiaalkwaliteit en batchnummer staan vermeld. Producten van cleanroomkwaliteit worden verpakt in stofdichte containers om verontreiniging door onzuiverheden tijdens het transport te voorkomen.
PEEK-inbusschroeven gebruiken polyetheretherketon (PEEK) als basismateriaal en zijn verkrijgbaar in drie kwaliteiten: pure PEEK (natuurlijke isolatie), glasvezelversterkte PEEK en koolstofvezelversterkte PEEK (geleidend/antistatisch). Het beschikt over uitgebreide voordelen, waaronder hoge temperatuurbestendigheid, corrosieweerstand, isolatie, niet-magnetische eigenschappen en lichtgewicht constructie, waardoor het op grote schaal wordt gebruikt in bevestigingstoepassingen voor halfgeleiders, chemicaliën, nieuwe energie en medische apparatuur.
1. Wet op de vermindering van stress bij hoge temperaturen: PEEK vertoont lichte kruip en spanningsrelaxatie boven 200℃: de klemkracht neemt in de loop van de tijd licht af (een inherent kenmerk van kunststofpolymeren). Pure PEEK-ontspanningssnelheid: 8–12%/1000 uur bij 200 ℃. Met glasvezel versterkte PEEK-relaxatiesnelheid: 3–5%/1000 uur bij 200 ℃ (aanzienlijk verbeterd, geschikt voor langdurige drukbehoud bij hoge temperaturen). Koolstofvezel PEEK-ontspanningssnelheid: 2–3%/1000 uur bij 200 ℃ (optimaal, bij voorkeur voor hoogwaardige apparatuur).
2. Inerte moleculaire structuur en anti-besmetting: De hoofdketen van PEEK heeft een stabiele structuur van benzeenringen + etherbindingen, waardoor er geen weekmakers, smeermiddelen of additieven neerslaan en er geen metaalionen vrijkomen. Het bevat geen vluchtige stoffen met een laag molecuulgewicht, waardoor beslaan en besmetting van holtelenzen in een vacuümomgeving wordt voorkomen. Halfgeleider-, optische en ultrapuurwaterapparatuur herkent alleen pure PEEK CNC-gegloeide onderdelen om sporen van verontreiniging te elimineren.
3. Hoogfrequente diëlektrische constante en stabiliteit: PEEK heeft een diëlektrische constante van 3,2–3,3, met vrijwel geen fluctuaties in het hoogfrequente bereik van 1GHz–10GHz. Het vertoont een extreem laag diëlektrisch verlies, waardoor interferentie met RF-signalen en signaaldrift wordt voorkomen. Metalen schroeven kunnen wervelstromen reflecteren, verstoren en genereren; gewone kunststoffen zijn diëlektrisch onstabiel bij hoge frequenties. Geschikt voor speciale isolerende bevestigingsmiddelen in 5G-basisstations, RF-holtes, microgolfapparatuur en hoogfrequente testinstrumenten.
4. Waterbestendigheid: PEEK vertoont een extreem hoge stabiliteit onder stoomhydrolyse bij hoge temperatuur. Het is bestand tegen duizenden autoclaafcycli bij 134℃ zonder te barsten. Langdurige onderdompeling in heet water, kokend water en ultrapuur water zorgt er niet voor dat het water absorbeert, opzwelt of vervormt. Geschikt voor de medische en zuiverwaterindustrie.
5. Bestralingsweerstand: PEEK is bestand tegen gammastraling en bestraling met elektronenstralen. Het wordt na bestraling niet broos, verkleurt of barst. Geschikt voor medische bestralingssterilisatie, apparatuur in de nucleaire industrie en ruimtebestralingsomgevingen.
6. Niet-magnetisch: PEEK bevat geen ferromagnetische elementen, is nooit gemagnetiseerd, heeft geen restmagnetisme en geen hysteresis. Het kan worden gebruikt in MRI- en precisieapparatuur voor kalibratie van magnetische velden. Zelfs roestvrijstalen schroeven zullen in een langdurige magnetische veldomgeving enigszins gemagnetiseerd raken, wat de beeldvorming en detectie verstoort. PEEK elimineert dit probleem volledig.
Door de juiste kwaliteit te kiezen, kunnen ingenieurs montagefouten en betrouwbaarheidsproblemen op de lange termijn voorkomen bij het gebruik van deze plastic bevestigingsmiddelen in precisieapparatuur.
1. Pure PEEK-beperking: Pure PEEK mag niet worden gebruikt voor drukbevestiging onder warme en koude fietsomstandigheden gedurende langere perioden, omdat het iets kan loskomen.
2. Isolatiescenario bij hoge temperaturen: Voor apparatuur die langdurige isolatie bij 200℃+ vereist, is met GF30/CF30 versterkte PEEK verplicht.
3. Schone kamer omgevingsomgeving: Voor cleanroomomstandigheden bij normale omgevingstemperaturen is pure PEEK perfect geschikt en biedt het de beste stabiliteit.
4. Isolatie en statische risico's: Pure PEEK levert ultrahoge isolatie zonder statische dissipatie; statische elektriciteit kan zich ophopen in droge omgevingen (een klein nadeel voor cleanrooms).
5. Met glas gevulde PEEK: Glasvezel PEEK isoleert met lage statische accumulatie; optimaal voor algemene elektrische toepassingen.
6. Met koolstof gevulde PEEK ESD-prestaties: Koolstofvezel PEEK bereikt een standaard ESD-beschermingsbereik van 10⁶–10⁹Ω, voert statische elektriciteit nauwkeurig af, beschadigt geen spanen en trekt geen stof aan.
7. Selectie van halfgeleiderkwaliteit: Pure PEEK wordt gebruikt voor algemene halfgeleiderholtes, terwijl wafercontactarmaturen gemaakt moeten zijn van koolstofvezel PEEK. Het mengen van dit soort PEEK kan elektrostatische ontlading van spanen of stofverontreiniging van de holtes veroorzaken.
A1: 1. Geen verborgen interne spanning, nuldimensionale drift op lange termijn
2. Geen neerslag, geen ionenverontreiniging, vervuilt geen precisieprocessen
3. Laagste kruip bij hoge temperaturen, stabiele klemkracht op lange termijn
4. Afgerond draadprofiel, anti-chipping, hoge torsieconsistentie
5. De levensduur onder thermische cycli, vacuüm- en corrosieomstandigheden is 3-5 maal die van spuitgegoten modellen
A2: 1. Echte pure PEEK: matbeige, fijn en deeltjesvrij, uniforme snijkant
2. Gerecycled PEEK: Witter, donkerder, ruw oppervlak, plaatselijke sinaasappelschiltextuur
3. Inferieur gevuld PEEK: gevlekte kleur, verhoogde deeltjes, ruw draadoppervlak
A3: 1. Bij hoge temperaturen wordt het PEEK-oppervlak zacht, de microscopische pasvorm van het draadcontactoppervlak is 100%, zonder gaten.
2. Microscopisch koudlaseffect treedt op in kunststofdraden onder druk → Geen vastlopen bij kamertemperatuur, vastlopen bij hoge temperatuur en strippen bij demontage.
3. Oplossing: Micro-clear gap-bewerking + geoptimaliseerde draadkamradius voor gebruik bij hoge temperaturen kan 99% van het vastlopen bij hoge temperaturen elimineren.
A4: 1. Ongegloeide PEEK: onomkeerbare krimp bij lage temperaturen en uitzetting bij hoge temperaturen; na meer dan 50 cycli vervormt de draad enigszins en wordt de pasvorm strakker.
2. Standaard gegloeid CNC PEEK: omkeerbare thermische uitzetting en krimp; dimensionale stabiliteit na duizenden cycli.
3. Spuitgegoten PEEK: ongelijkmatige kristallisatie; unidirectionele krimp tijdens thermische cycli; wordt losser en gevoeliger voor vastlopen bij gebruik.
A5: Spuitgegoten onderdelen hebben last van onvoldoende kristallisatie, verborgen spanningen en dimensionale drift; CNC-gegloeide onderdelen hebben geen interne spanning, weinig neerslag en stabiele precisie, met nultolerantie voor fouten in hoogwaardige apparatuur.