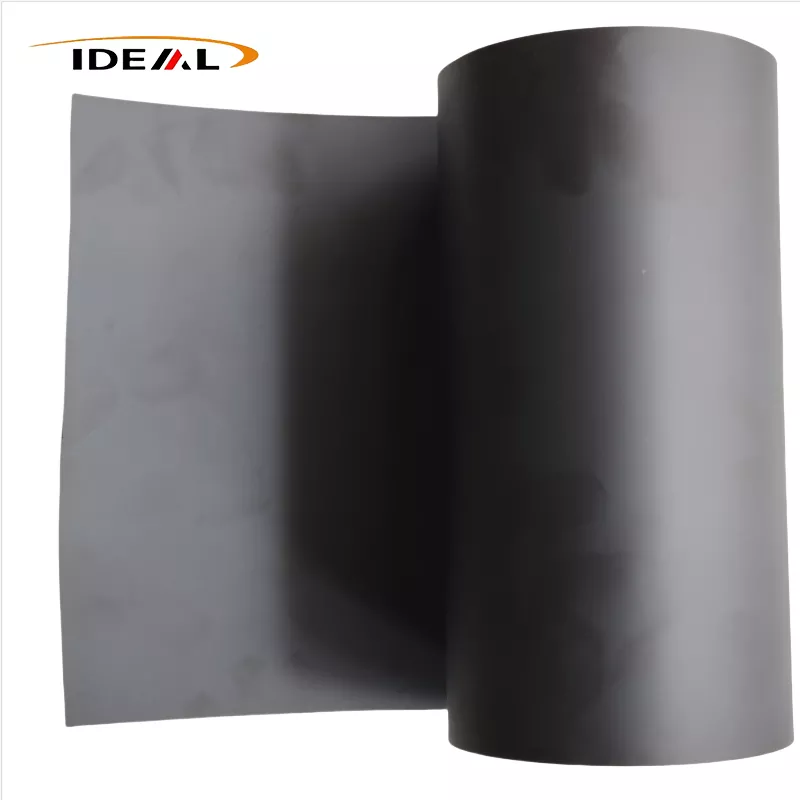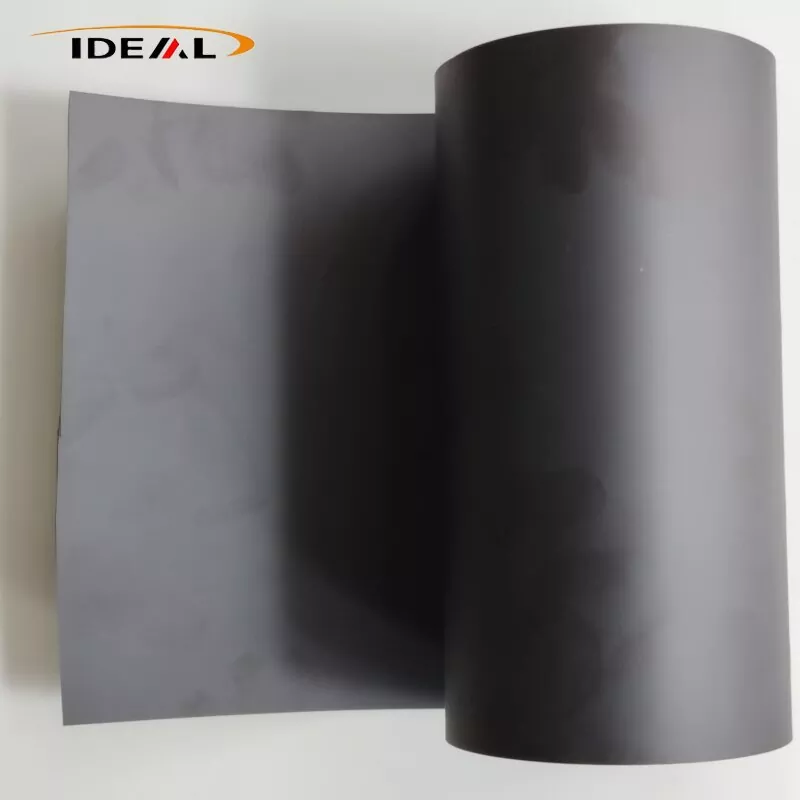
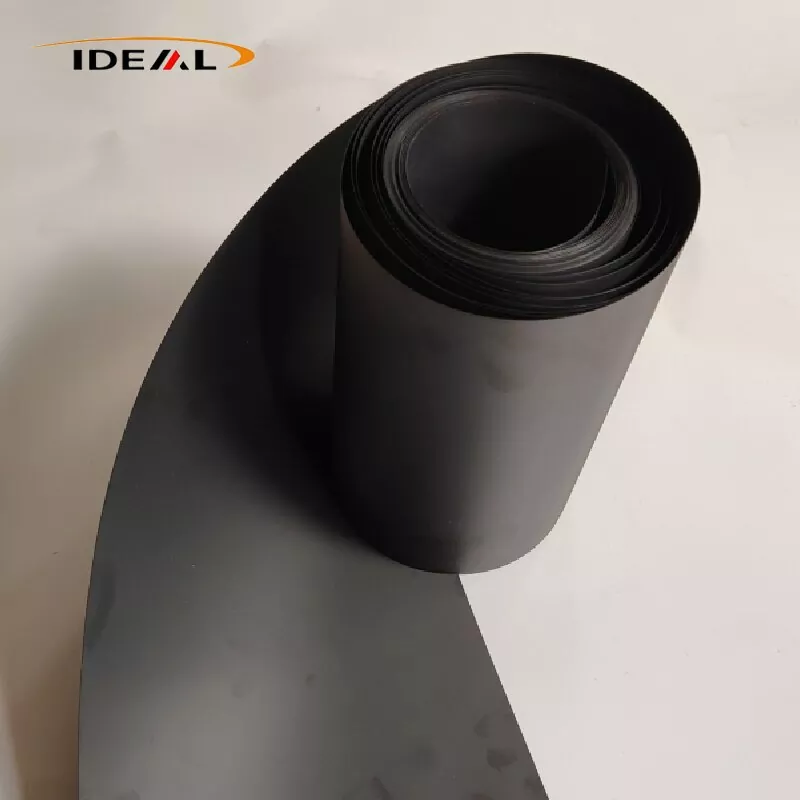
Met koolstof gevulde PEEK-film (gehakte, met koolstofvezels gevulde polyetheretherketon gegoten film) maakt gebruik van semi-kristallijne, hoogwaardige thermoplastische PEEK-hars als matrix. Het is samengesteld met gehakte koolstofvezel op PAN-basis en continu gevormd via een T-matrijs vlak-gegoten extrusieproces om een zwart technisch plastic filmmateriaal te produceren.
Met koolstof gevulde PEEK-film behoudt de fundamentele eigenschappen van nieuwe PEEK, waaronder weerstand tegen hoge temperaturen, chemische weerstand, hydrolyseweerstand en stralingsweerstand. Ondertussen worden aanzienlijke verbeteringen bereikt op het gebied van stijfheid, thermische geleidbaarheid, zelfsmerende slijtvastheid en maatvastheid. Het materiaal vertoont halfgeleidende eigenschappen en fundamentele elektromagnetische afschermingsprestaties. Het is in de eerste plaats geschikt voor gebruiksomstandigheden met slijtage bij hoge temperaturen, warmteafvoer, lichtgewicht ontwerp, vacuümomgevingen, lucht- en ruimtevaart, nieuwe energie- en precisiemachinetoepassingen.
PEEK-film met koolstofvezel is een doorlopende zwarte composietfilm vervaardigd uit PEEK-harspellets van extrusiekwaliteit gemengd met gehakte koolstofvezels, gevolgd door gieten en gloeien bij hoge temperatuur. Er zijn drie gangbare vulkwaliteiten beschikbaar: CF10, CF20 en CF30.
CF10 low-fill-kwaliteit heeft de laagste smeltviscositeit en optimale vloeibaarheid, waardoor het de gemakkelijkste kwaliteit is voor de productie van gegoten films (0,05-0,3 mm). Het heeft weinig zwevende vezels op het oppervlak, behoudt een redelijke taaiheid en is bestand tegen broosheid. Het kromtrekken na het stansen is relatief gering, wat een goede balans oplevert tussen versterking en taaiheid.
Tekortkomingen: beperkte verbetering van de stijfheid, lichte vermindering van de thermische uitzettingscoëfficiënt, matige verbetering van de slijtvastheid en bescheiden winst in elektrische en thermische geleidbaarheid.
CF20 vertoont een gematigde smeltviscositeit en kan stabiel tot films worden gegoten (0,10-0,40 mm). Vergeleken met CF10 zijn de modulus, slijtvastheid, thermische geleidbaarheid en maatvastheid aanzienlijk verbeterd. De brosheid heeft nog niet het niveau van CF30 bereikt en de film behoudt nog steeds een aanvaardbare buigtolerantie. CF20 biedt de beste algehele balans tussen uitgebreide materiaalprestaties en verwerkbaarheid van gegoten films.
CF30 levert de hoogste versterking, slijtvastheid en thermische geleidbaarheid. De smeltviscositeit stijgt echter aanzienlijk, waardoor een stabiele productie van ultradunne gegoten films moeilijk wordt; betrouwbare productie is beperkt tot diktes ≥0,25 mm. De film vertoont een sterk verhoogde brosheid en bij lichte buiging kunnen microscheurtjes ontstaan. Het risico op kromtrekken na het stansen neemt aanzienlijk toe, en het beheersen van zwevende vezels op het oppervlak wordt een uitdaging. De basis CF30-pellet heeft al een zeer lage rek bij breuk. Eenmaal verwerkt tot dunfilm, vergroot het vrijkomen van interne restspanning de kans op kromtrekken tijdens de daaropvolgende stansbewerkingen aanzienlijk.
Het onderliggende principe voor deze verschillen in eigenschappen is dat een hogere koolstofvezelbelasting de smeltviscositeit verhoogt. Bij de verwerking van gegoten films verspreidt gesmolten hars zich gelijkmatig vanuit de spleetmatrijs en wordt over een reeks koelrollen getrokken. High-fill-formuleringen zijn gevoelig voor scheuren, putjes in het oppervlak en defecten aan drijvende vezels wanneer ze worden blootgesteld aan trekspanning.
Opmerking: Deze beschrijving is alleen van toepassing op gehakte, met koolstofvezels gevulde gegoten films; doorlopende prepregs van koolstofvezel zijn uitgesloten, evenals speciale antistatische ESD-kwaliteiten. Gewone PEEK-film gevuld met gehakte koolstofvezels is niet gelijkwaardig aan speciale antistatische ESD-film. Het weerstandsbereik is onstabiel en het kan niet direct worden ingezet als antistatisch materiaal van halfgeleiderkwaliteit.
Guangzhou Ideal begon in 2014 met de productie van met koolstofvezel gevulde PEEK-film. De afgelopen tien jaar hebben we de productieapparatuur geüpgraded, de productieworkflows geoptimaliseerd en formele kwaliteitscontroleprocedures ingevoerd. In elke fase worden strenge controles geïmplementeerd: inkomende inspectie van samengestelde pellets, synchrone realtime monitoring tijdens de productie en uiteindelijke laboratoriumtests in de fabriek.
1. Inkomende grondstoffeninspectie:
A. Er wordt een Karl Fischer-vochttester gebruikt om het vochtgehalte van grondstoffen te analyseren. We controleren het vochtgehalte van gemodificeerde pellets op ≤0,02% om bel- en pinhole-defecten in afgewerkte films te voorkomen.
B. We voeren een asrestentest in een moffeloven uit (calcineren bij 580-600°C) om de belasting van koolstofvezelvulstof te meten. De toegestane afwijking tussen het gemeten vulstofgehalte en de nominale specificatie is ≤±0,5 gew.%.
C. Na compounding met dubbele schroef voor monstervoorbereiding worden koolstofvezels gescheiden via pyrolyse. De vezellengtes worden geteld onder een optische microscoop om een beoogde vezellengtebereik van 0,2-0,6 mm te bevestigen en om overmatige vezelverbrijzeling te identificeren.
2. PEEK-film met koolstofvezel Online realtime inspectie van de productielijn:
A. Online diktemonitoring: β-ray diktemeter of laser contactloze diktemeter voert continu transversaal scannen uit over de volledige rolbreedte; Er worden realtime diktecurven gegenereerd en secties die buiten de tolerantie vallen, worden automatisch gemarkeerd. Dit ondersteunt de fijnafstelling met gesloten lus van de matrijslip. Geschikt voor continu gegoten filmproductie van 0,1-0,5 mm; De diktetolerantie wordt gehandhaafd op ±0,01‑0,03 mm.
B. Online CCD visueel oppervlakte-inspectiesysteem: industriële hogesnelheidscamera's identificeren oppervlaktedefecten, waaronder zwarte vlekken, verbrande deeltjes, gaatjes, longitudinale krassen en zwevende vezels. Defectlocaties worden gemarkeerd via inkjetmarkering; defecte baansegmenten kunnen bij daaropvolgende wikkelbewerkingen worden verwijderd. Beperkingen: CCD-inspectie kan geen ondergronds ingebed metaalafval of interne micro-holtes detecteren; het onderzoekt alleen het buitenste filmoppervlak.
C. Online röntgeninspectie: online foutdetectie met röntgenstralen screent de film op ingebedde harde metaaldeeltjes. Dit is hoogwaardige optionele uitrusting en is geen standaardconfiguratie voor alle productieruns.
3. Offline laboratoriumtests voor eindproducten:
A. Inspectie van afmetingen en uiterlijk: filmdikte wordt gemeten met een digitale micrometer; breedte, lengte en kopvlak van de rol worden gecontroleerd met behulp van stalen meetregels. De oppervlaktekwaliteit wordt beoordeeld door visuele observatie gecombineerd met stereomicroscooponderzoek om de ernst van zwevende vezels te beoordelen; er wordt onderscheid gemaakt tussen een zwakke oppervlaktetextuur en uitstekende, blootliggende drijvende vezels. Oppervlaktekrassen en black-spot-defecten worden formeel geregistreerd.
B. Detectie van microstructuur: monsters worden voorbereid voor metallografische dwarsdoorsnedeanalyse. We beoordelen de verspreiding van koolstofvezels, controleren op agglomeratie van vezels en kwantificeren de interne porositeit. Onze internecontroledoelstelling voor porositeit ligt onder de 2%; we screenen ook op fijn ingebed metaalafval. DSC (Differential Scanning Calorimetry) wordt gebruikt om de smeltpiektemperatuur, kristalliniteit en glasovergangstemperatuur (Tg) te testen. De interne kristalliniteit wordt binnen 25-32% gecontroleerd; De variatie in kristalliniteit van batch tot batch wordt gemonitord om de effectiviteit van de gloeibehandeling te evalueren.
C. Testen van mechanische eigenschappen: In overeenstemming met ISO527-3 worden de trekmodulus, breeksterkte en rek bij breuk afzonderlijk getest langs de extrusiemachinerichting (MD) en dwarsrichting (TD). De MD-tot-TD-modulusverhouding wordt berekend, met een interne controlelimiet ≤1,6 voor anisotropiebeheer.
D. Evaluatie van de resterende interne spanning via een gestanste kromtrektest: Maak vierkante met koolstofvezel gevulde PEEK-filmmonsters van 100 mm x 100 mm klaar, leg ze vrij op een vlakke glasplaat en laat ze 24 uur bij kamertemperatuur rusten. Van elk exemplaar wordt de hoekbooghoogte gemeten. Voor standaard niet-gegloeide kwaliteiten is de maximaal toegestane booghoogte ≤6 mm; voor precisie offline-gegloeide soorten moet de booghoogte ≤2-3 mm zijn.
E. Testen van thermische eigenschappen: De warmteafbuigingstemperatuur (HDT, ISO75) en de thermische uitzettingscoëfficiënt (CTE) worden gemeten in zowel MD- als TD-richtingen om de dimensionele stabiliteit te evalueren bij cycli bij hoge en lage temperaturen.
F. Wrijvings- en slijtvastheidstests: Taber-slijtagetests worden uitgevoerd om de wrijvingscoëfficiënt en de slijtagesnelheid te bepalen voor evaluatie van de slijtvastheid.
A. Metallografische dwarsdoorsnedeanalyse en trekproeven zijn destructieve bemonsteringsinspecties; zij kunnen niet garanderen dat elke positie op de gehele rol vrij van gebreken is.
B. Online röntgendetectie van metaalfouten is een optionele optie. Smeltfiltratie alleen kan het risico van sporen van metallische vreemde verontreinigingen niet voor 100% elimineren.
C. De kromtrekkingstest geeft alleen een indirecte beoordeling van de resterende interne spanning; er bestaat geen directe testmethode om een numerieke restspanningswaarde te verkrijgen.
D. MD-TD-anisotropie kan alleen worden geëvalueerd op bemonsterde monsters; het productieproces van gegoten films kan dit inherente anisotrope gedrag niet volledig elimineren.
Nu de bovengenoemde kwaliteitscontroleprocedures zijn geïmplementeerd, heeft onze met koolstof gevulde PEEK-film aan beide zijden vlakke, gladde oppervlakken, met een uniforme matzwarte afwerking en consistente kleuren over het hele web.
1. Geen gebreken die de kwaliteit beïnvloeden, zoals harde zwarte vlekken veroorzaakt door koolstofophoping, luchtbellen, gaatjes, scheuren in de dikte, diepe krassen, olievlekken of vreemde insluitsels.
2. De eindvlakken van de rollen zijn netjes, zonder telescopische of verkeerd uitgelijnde rollagen. Het opwinden is gelijkmatig en strak; tussen opeenvolgende wondlagen wordt een beschermende film aangebracht.
3. Harde zwarte vlekken, ingebedde metalen harde insluitsels, doordringende gaatjes, doorlopende krassen, belletjes en rimpels zijn niet toegestaan.
4. Testresultaten op het gebied van dikte, mechanische prestaties en asgehalte binnen één productiebatch schommelen binnen aanvaardbare grenzen.
5. Voor iedere partij wordt een COC-fabrieksinspectiecertificaat afgegeven, met vermelding van partijnummer, vulstofbelading, filmdikte en volledige mechanische testgegevens.
| Productnaam | Met koolstof gevulde PEEK-film |
| Materiaal | CF10 PEEK, CF20 PEEK, CF30 PEEK |
| Kleur (vulmiddel) | Uniform matzwart |
| Conventionele dikte | 12 μm, 25 μm, 50 μm, 100 μm, 200 μm, 500 μm, 1 mm |
| Breedte | 300 mm, 500 mm, 620 mm, 1000 mm ondersteunt elk aangepast snijwerk met smalle breedte |
| Lengte | 50 m, 100 m, lange en korte rollen kunnen indien nodig worden aangepast |
| steekproef | Te onderhandelen |
| Certificaten | ISO9001:2012 |
| Ondersteunende diensten | snijden, lamineren, stansen, verschillende soorten eindproducten met pakking uit één stuk kunnen worden aangepast |
1. Thermische geleidbaarheid: Pure PEEK heeft een thermische geleidbaarheid van slechts 0,29 W/(m·K). CF10 bereikt 0,5–0,7 W/(m·K), terwijl CF30 0,8–1,2 W/(m·K) bereikt, wat een 3–4 keer hogere warmteafvoerefficiëntie oplevert dan pure PEEK.
2. Extreem lage thermische uitzettingscoëfficiënt (CTE). Het koolstofvezelskelet beperkt de thermische vervorming van de hars, waardoor minimale maatafwijkingen tijdens thermische cycli worden gegarandeerd.
3. Na de uitgloei- en vormbehandeling bereikt de film een thermische krimp van ≤0,5% bij 260°C, waardoor een stabiele maatnauwkeurigheid voor ultradunne precisiepakkingen behouden blijft.
1. Het materiaal heeft een superieure inherente zelfsmering, met een wrijvingscoëfficiënt die meer dan 40% lager is dan die van pure PEEK. Het ondersteunt een stabiele werking op lange termijn zonder oliesmering.
2. Het levert een uitstekende weerstand tegen vermoeidheid en is bestand tegen scheuren of breuken bij heen en weer glijden en herhaalde compressie.
3. Beperkingen: Met koolstof gevulde PEEK-film heeft een lagere taaiheid dan ongevulde natuurlijke PEEK-film met verhoogde brosheid, waardoor deze niet geschikt is voor scenario's met frequente grote buig- of schokbelastingen.
4. Bij langdurig extreem heen en weer bewegend glijden kan de film sporen van harde vezelresten genereren, dus deze is niet toepasbaar voor direct contact met zeer nauwkeurige lithografische wafeloppervlakken.
Interne koolstofvezels vormen een continu geleidend netwerk en zorgen voor een stabiele oppervlakteweerstand variërend van 10³–10⁸ Ω/sq. Het materiaal vertoont halfgeleidende eigenschappen en fundamentele EMI-afschermingsprestaties, die elektromagnetische interferentie die wordt gegenereerd door kabels en voedingsmodules absorbeert en isoleert.
PEEK-film met koolstofvezel integreert een hoge thermische geleidbaarheid, uitstekende slijtvastheid, elektromagnetische afschermingsprestaties en vacuümstabiliteit, en ondersteunt als volgt brede industriële toepassingen:
Het dient als EMI-afschermingsfilm voor kabels in de lucht, vervangt traditionele koper- en aluminiumfolie en vermindert het gewicht van de componenten met meer dan 30%. Het fungeert als oliebestendige isolatielaag voor vliegtuigmotorcompartimenten op hoge temperatuur en is bestand tegen corrosie door vliegtuigbrandstof en hydraulische vloeistof. De stralingsbestendige en lage ontgassingseigenschappen maken het ideaal voor het isoleren van satellietvacuümmodules onder extreme temperatuurverschillen in de ruimte. Het wordt ook gebruikt voor slijtvaste schuifpakkingen in precisie-drone-transmissiemechanismen.
Met lage ontgassing, lage ionenneerslag, hoge thermische geleidbaarheid en stabiele maatstabiliteit bij vacuüm en hoge temperatuur, wordt met koolstofvezel gevulde PEEK-film veel gebruikt in halfgeleiderprocessen. Typische toepassingen zijn onder meer hoge-temperatuur-isolerende voering voor etsen, PVD-, CVD- en plasmareinigingsvacuümkamers; thermisch geleidende, slijtvaste ultradunne pakkingen voor waferoverdrachtsarmaturen; warmtedissipatie-isolatiefilms voor CMP-borgringen; en thermisch geleidende slijtvaste voering voor chiptestbanken bij hoge temperaturen.
Het wordt toegepast op zelfsmerende glijvoeringfilms voor hogesnelheidslineaire geleidingen en transportrollen, hogetemperatuurloslaatfilms voor injectie- en heetpersmatrijzen, hitte- en oliebestendige afdichtingsplaten voor hydraulische kleppen en pomplichamen, en anti-wrijving thermische isolatiepads voor robotgewrichten om accumulatie van wrijvingswarmte te voorkomen.
Geschikt voor thermische isolatiebekleding van vacuümkamers van elektronenmicroscopen en optische coatingmachines, corrosiebestendige armatuurpakkingen op hoge temperatuur voor fysische en chemische testapparatuur en stralingsbestendige beschermende films voor nucleaire detectie-instrumenten.
1. Halfgeleiderprocessen met ultrahoge zuiverheid waarbij direct wafercontact plaatsvindt, waarbij het vrijkomen van koolstofresten oppervlakteverontreiniging kan veroorzaken.
2. Toepassingen die stabiele ESD-prestaties binnen 10⁶–10⁹ Ω/sq vereisen, omdat dit materiaal ongecontroleerde, grote weerstandsschommelingen vertoont en niet kan voldoen aan de standaard vereisten voor statisch dissipatie.
3. Componenten die herhaaldelijk buigen en flexibele veerkracht vereisen vanwege de inherente brosheid van het materiaal en de lage rek bij breuk.
4. Optisch transparante componenten, aangezien de film volledig zwart en ondoorzichtig is.
5. Plaattoepassingen met ultrahoge vlakheid en geen kromtrekken. Het gietproces creëert een inherente vezeloriëntatie; uitgloeien verlicht alleen de restspanning en kan geen volledige nul-kromming bereiken. Ultrahoge vlakheid vereist aanvullend CNC-dubbelzijdig precisiefrezen.
6. Werkomstandigheden met sterk oxiderende media zoals geconcentreerd zwavelzuur, die het PEEK-substraat zullen aantasten.
A1: Voor het reguliere diktebereik van 0,1–0,5 mm levert algemene industriële kwaliteit een diktetolerantie van ±0,02–0,04 mm, terwijl precisiekwaliteit ±0,01–0,03 mm bereikt. De rolbreedtetolerantie is ±2 mm en de tolerantie voor losse vellen is ±1 mm. Ultradunne meters onder 0,1 mm hanteren ontspannen tolerantienormen, die worden bevestigd door een technische overeenkomst.
A2: Het kromtrekken na het stansen wordt voornamelijk veroorzaakt door ingesloten interne spanning die wordt gegenereerd tijdens het extrusiegieten, evenals door anisotrope krimp die wordt veroorzaakt door de oriëntatie van de koolstofvezels in de machinerichting. Offline-gegloeide kwaliteiten verminderen effectief het risico op kromtrekken, hoewel inherente materiële anisotropie niet volledig kan worden geëlimineerd. Klanten met ultraprecieze verwerkingseisen kunnen ter plaatse secundair gloeien implementeren om de vlakheid verder te stabiliseren.
A3: Om restspanning en anisotropie van gegoten, met koolstof gevulde PEEK-film te minimaliseren, hanteren we kernprocescontroles, waaronder langzame gradiëntkoeling in plaats van snel afschrikken, lage trekspanning, geoptimaliseerde schroefconfiguratie met lage afschuiving en professionele offline gloeibehandeling. Ons kwaliteitscontrolesysteem bewaakt strikt de MD-TD-modulusverhouding en het niveau van de gestanste kromtrekking. Merk op dat inherente materiële anisotropie alleen kan worden verzacht en niet volledig kan worden geëlimineerd.
A4: Masterrolbreedtes variëren van 300–650 mm en kunnen verder worden gesneden in aangepaste smalle breedtes. De rollengte varieert afhankelijk van de dikte: dunne films van 0,1–0,25 mm zijn doorgaans 25–50 m per rol, en films van gemiddelde dikte van 0,3–0,5 mm zijn 50–100 m per rol, allemaal uitgerust met een kern met een binnendiameter van 76 mm.
A5: Standaard met koolstof gevulde PEEK-film heeft een onstabiele halfgeleidende weerstand met een groot bereik van 10³–10⁵ Ω/sq. Het is geen formeel ESD-gecontroleerd statisch dissipatief materiaal en kan geen stabiele weerstand handhaven binnen het standaard ESD-bereik van 10⁶–10⁹ Ω/sq. Gespecialiseerde ESD-gestabiliseerde PEEK-film is vereist voor formele halfgeleider-ESD-toepassingen.
A6: Nee. Standaard met koolstof gevulde PEEK-film werpt fijne koolstofmicrodeeltjes af onder wrijvingsverschuiving, wat ernstige verontreiniging veroorzaakt bij direct contact met wafers. Dit materiaal is alleen geschikt voor slijtvoeringen en isolatieplaten die geen wafelcontact maken in halfgeleiderapparatuur. Precisiecomponenten met wafelcontact moeten worden vervaardigd uit zeer zuivere ESD PEEK-materialen van halfgeleiderkwaliteit.