Moderne mechanische assemblages die werken onder gecombineerde thermische, chemische en wrijvingsbelastingen stellen hoge eisen aan afdichtings- en back-upcomponenten. Veel conventionele polymeercomponenten gaan snel achteruit onder voortdurende cyclische belasting, wat frequent hardwareonderhoud en ongeplande operationele onderbrekingen met zich meebrengt. Technische teams moeten materiaalspecifiek gedrag, assemblagebeperkingen en afstemming van de bedrijfsomstandigheden begrijpen om de looptijd van componenten te verlengen.PEEK-ringenleveren uitgebalanceerde multi-dimensionale prestaties die veel voorkomende foutmodi aanpakken die voorkomen in complexe industriële hardware.
Polyetheretherketon behoort tot de familie van aromatische thermoplastische polymeren die bekend staan om hun stabiele mechanische output over een breed werkbereik. Basishars kan worden gemengd met verschillende vulmaterialen om de slijtvastheid, stijfheid en thermische geleidbaarheid te wijzigen om aan de beoogde assemblagevereisten te voldoen. Elke vulvariant brengt specifieke afwegingen met zich mee die ingenieurs moeten afwegen voordat ze definitief worden gespecificeerd.
Intrinsieke materiaalstabiliteit vormt de basis voor langere servicecycli. Lage vochtabsorptie minimaliseert dimensionale verschuiving wanneer componenten in contact komen met vochtige lucht of werkvloeistoffen op waterbasis. Vlambestendigheid is ingebouwd in de basispolymeerstructuur zonder extra halogeenadditieven, wat de betrouwbaarheid vergroot voor apparatuur die wordt blootgesteld aan onverwachte thermische gebeurtenissen. De thermische uitzetting blijft relatief laag bij thermoplastische materialen, waardoor de dimensionele consistentie behouden blijft terwijl hardware cycli tussen warme en koude operationele toestanden doormaakt.
Filler-opties wijzigen de basislijnkenmerken. Koolstofvezelmengsels verhogen de druksterkte en thermische geleidbaarheid. PTFE-poederadditieven verlagen de oppervlaktewrijving verder voor dynamische contactinterfaces. Glasvezel verbetert de stijfheid, maar kan de schurende interactie met bepaalde bijpassende metalen oppervlakken vergroten. Het is van cruciaal belang om de samenstelling van het vulmiddel af te stemmen op de exacte media-, druk- en bewegingsparameters, in plaats van aangepaste kwaliteiten te selecteren uitsluitend op basis van algemene specificaties.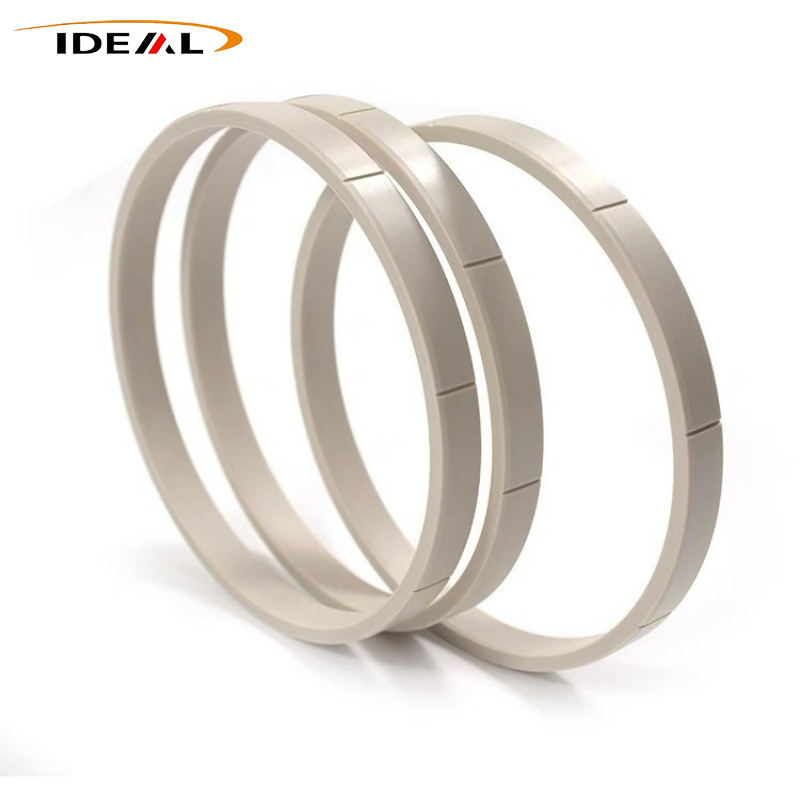
Afdichtings- en back-upcomponenten blijven onder constante drukspanning staan zodra ze in de pakkingholten zijn geïnstalleerd. Kruip beschrijft langzame permanente vervorming veroorzaakt door statische drukkracht in de loop van de tijd. Wanneer de kruip zich boven aanvaardbare drempels ophoopt, neemt de voorbelastingskracht af, gaan lekkagekanalen open en verslechtert de effectiviteit van de afdichting. Hoogwaardig polyetheretherketonmateriaal onderdrukt de ontwikkeling van kruip, zelfs bij bedrijfstoestanden met hoge temperaturen, waardoor de hardware de juiste contactkracht op het grensvlak behoudt tijdens lange bedrijfsintervallen.
Cyclische mechanische vermoeidheid vertegenwoordigt een andere belangrijke bron van degradatie van componenten. Heen en weer bewegende, roterende of drukcyclische hardware onderwerpt polymeeronderdelen aan herhaalde laad- en loscycli. Veel polymeermaterialen ontwikkelen na miljoenen cyclische gebeurtenissen microscheurtjes, die zich voortplanten in zichtbare oppervlakteschade en functioneel falen.PEEK-ringenhandhaven stabiele structurele prestaties onder gecombineerde druk-temperatuur-bewegingsomstandigheden, waardoor ze geschikt zijn voor assemblages met grote cycli.
Wrijving en slijtage bepalen direct de bruikbare levensduur voor dynamisch contact makende hardware. Progressieve oppervlakteslijtage verandert de geometrie van de dwarsdoorsnede en verbreekt het vereiste grensvlakcontact. Ongevulde polymeerkwaliteiten bieden solide tribologische prestaties, terwijl samengestelde formuleringen de grenzen op het gebied van slijtvastheid verder verleggen. Verminderde wrijvingswarmte vertraagt thermisch aangedreven verouderingsprocessen in de polymeermatrix, waardoor positieve feedback ontstaat voor een langere looptijd van de componenten.
De oppervlakteafwerking van de aansluitende onderdelen mag niet over het hoofd worden gezien. Zelfs hoogwaardige polymeerhardware zal sneller slijten als hij tegen te ruwe metalen oppervlakken loopt. In de technische documentatie moeten aanvaardbare ruwheidsparameters voor assen, behuizingen en pakkingbusoppervlakken worden gedefinieerd, naast de keuze van de polymeermateriaalkwaliteit.
Industriële hardware in de echte wereld stelt componenten zelden bloot aan slechts één stressbron tegelijk. De meeste werkomgevingen stapelen temperatuur, druk en blootstelling aan chemische media op elkaar, waardoor de veroudering van het materiaal wordt versneld in vergelijking met geïsoleerde laboratoriumtestomstandigheden. Polymeren voor algemene doeleinden zwellen vaak op, worden zachter of ontwikkelen spanningsscheuren wanneer ze worden blootgesteld aan arbeidsomstandigheden met meerdere factoren.
Polyetheretherketon vertoont een breed spectrum compatibiliteit met organische oplosmiddelen, minerale oliën, smeermiddelen en vele waterige chemische oplossingen. Slechts een beperkt aantal sterk geconcentreerde chemische middelen veroorzaakt meetbare materiaalafbraak. Een dergelijke chemische traagheid behoudt de dimensionale geometrie en oppervlakte-integriteit na langdurige onderdompeling in procesvloeistoffen. Validatie van materiaalcompatibiliteit tegen elk specifiek werkmedium blijft noodzakelijk voordat het definitieve ontwerp wordt vastgelegd.
Hydrolysebestendigheid valt op bij scenario's met heet water en stoomcontact. Talrijke hoogwaardige polymeren ondergaan moleculaire degradatie onder voortdurende blootstelling aan hete stoom. Dit polymeer behoudt de mechanische kerneigenschappen onder herhaalde stoomcycli, waardoor de bruikbare toepassingsmogelijkheden binnen vloeistofverwerkingshardware worden uitgebreid. Ingenieurs moeten in gedachten houden dat druk de chemische aanvalssnelheid in veel vloeistofcontactconstructies vergroot, en dat laboratoriumonderdompelingsgegevens niet altijd perfect de resultaten van de veldomstandigheden repliceren.
Zelfs goed gespecificeerde polymeercomponenten kunnen een kortere looptijd opleveren als de geometrie van de pakkingbus, installatiepraktijken of spelingswaarden onjuist zijn geconfigureerd. Materiaalkwaliteit alleen kan slechte mechanische ontwerpbeslissingen niet compenseren. Technische teams moeten de componentspecificatie en het ontwerp van de pakkingbus behandelen als gekoppelde technische taken in plaats van afzonderlijke workflows.
Back-upringconfiguraties vertegenwoordigen een van de meest voorkomende implementatiepatronen. Onder hoge drukomstandigheden kan zacht elastomeer afdichtingsmateriaal in pakkingsopeningen terechtkomen en schade door extrusie oplopen. Stevige back-uphardware van polymeer blokkeert extrusiepaden en behoudt de integriteit van het primaire afdichtingselement.PEEK-ringenvervullen vaak deze rol als back-upring binnen hogedrukklep- en cilinderassemblages in meerdere industriële sectoren.
Niet elke afdichtingstoepassing vereist hoogwaardige thermoplastische hardware. Voor statische afdichtingsopdrachten in milde omstandigheden kunnen alternatieve polymeer- of elastomeeroplossingen worden gebruikt. De materiaalkeuze moet altijd volgen op een volledige evaluatie van de grenzen van de reële bedrijfscondities.
Er bestaan veeleisende assemblagevereisten in diverse industriële domeinen. Elke toepassing brengt zijn eigen unieke combinatie van drukbereik, temperatuurbereik, bewegingstype en contactmediaprofiel met zich mee. Het in kaart brengen van daadwerkelijke werkparameters aan materiaalmogelijkheden ondersteunt de juiste componentselectie en voorspelbaar hardwaregedrag op de lange termijn.
Binnen deze operationele gebieden komt de verbetering van de looptijd van componenten voort uit een bijpassende materiaalkeuze in combinatie met een doordacht ontwerp van de pakkingbusgeometrie. In de praktijk waargenomen defecten aan componenten zijn vaak terug te voeren op de onvolledige verzameling van gegevens over de bedrijfscondities in de vroege ontwerpfasen. Door de piektemperatuur, piekdruk, mediasamenstelling en bewegingscyclusvolumes te documenteren, kunnen technische teams vermijdbare scenario's voor degradatie van componenten vermijden.Ideaal kunststofbiedt technische beoordelingsondersteuning voor projectspecifieke componentconfiguratie op basis van verzamelde gegevenssets over de bedrijfscondities.
De onderstaande tabel geeft een overzicht van de belangrijkste prestatiegegevens voor veelgebruikte hoogwaardige afdichtingspolymeren. Deze vergelijking ondersteunt voorlopige materiaalscreening tijdens engineeringontwerpworkflows. Elk materiaal heeft verschillende sterke punten en beperkingen die moeten worden afgewogen tegen de projectspecifieke vereisten.
| Polymeer kwaliteit | Continue thermische beoordeling | Chemische compatibiliteit | Kruipweerstand | Tribologische prestaties | Hydrolyse stabiliteit |
|---|---|---|---|---|---|
| KIJKJE | Hoog | Uitstekend | Erg goed | Kwaliteitsafhankelijk Goed-Uitstekend | Uitstekend |
| PPS | Hoog | Uitstekend | Goed | Gematigd | Goed |
| PI | Zeer hoog | Goed | Erg goed | Goed | Gematigd |
| PTFE | Hoog | Uitstekend | Arm | Uitstekend | Uitstekend |
| PAI | Zeer hoog | Goed | Erg goed | Erg goed | Gematigd |
PTFE levert uitstekend gedrag bij lage wrijving, maar heeft toch een opmerkelijke kruipzwakte onder aanhoudende drukbelasting. Polyimide tolereert extreem hoge temperaturen, maar vertoont een beperkte hydrolysestabiliteit bij langdurige blootstelling aan warm water.PEEK-ringenevenwichtige prestaties te bereiken over thermische, mechanische, chemische en hydrolytische dimensies heen, wat de brede acceptatie voor industriële opdrachten met meerdere stressfactoren verklaart. Laboratoriumgegevens in tabelvorm dienen als referentierichtlijn; Validatietests in reële omstandigheden blijven essentieel voor de kwalificatie van hardware voor eindgebruik.
De productiemethodologie bepaalt de dimensionale nauwkeurigheid van het uiteindelijke onderdeel en de interne spanningsverdeling. Er bestaan twee reguliere productieroutes: spuitgieten en CNC-bewerking uit geëxtrudeerde voorraadvormen. Elke route biedt voordelen voor verschillende productievolumescenario’s.
Spuitgieten is geschikt voor serieproductie van grote volumes. Een goede controle van de matrijsparameters is vereist om de resterende interne spanning tot een minimum te beperken. Slecht gecontroleerde vormomstandigheden introduceren verborgen spanningen in afgewerkte onderdelen, die na installatie geleidelijk loslaten en subtiele dimensionale vervorming veroorzaken. CNC-gefreesde componenten afkomstig van hoogwaardig geëxtrudeerd staafmateriaal presteren goed voor bestellingen met een laag tot middelgroot volume en aangepaste, niet-standaard afmetingen. De kwaliteit van de grondstoffenvoorraad is rechtstreeks bepalend voor de consistentie en herhaalbaarheid van de uiteindelijke componenten.
Ontwerpingenieurs moeten het thermische uitzettingsgedrag berekenen in berekeningen van de afmetingen van de pakkingbus. De juiste spelingswaarden zorgen voor de juiste contactdruk bij de maximale bedrijfstemperatuur, terwijl mechanische binding wordt vermeden. Tolerantiebanden variëren afhankelijk van het productieproces, de nominale afmeting en de polymeerkwaliteit. Componenten met een grotere diameter hebben uiteraard een breder haalbaar tolerantiebereik. Tolerantiebesprekingen in de vroege fase tussen engineering- en productieteams verminderen onverwachte assemblagegerelateerde problemen later in de productontwikkelingscycli.
Nabewerkingsinspectie verwijdert oppervlaktebramen en microscheurtjes die ontstaan tijdens bewerkingen. Ongeadresseerde oppervlaktedefecten verspreiden zich onder cyclische mechanische spanning en verkorten de haalbare levensduur. Betrouwbare leveranciers van componenten implementeren gecontroleerde workflows voor snijgereedschappen en inspectieprocedures om dergelijke onvolkomenheden in het oppervlak van afgewerkte polymeercomponenten te elimineren.
Dynamische afdichting van puur polymeer onder hoge drukomstandigheden is alleen haalbaar met strikte controle over de oppervlaktesnelheid, contactdruk en afwerking van het pasoppervlak. In de meeste hogedrukconfiguraties fungeren ze als back-uphardware in combinatie met primaire afdichtingselementen van elastomeer om extrusieschade te blokkeren. Grenzen van projectspecifieke bedrijfsparameters moeten worden gecontroleerd aan de hand van documentatie over materiaaleigenschappen.
Ongevulde polymeersoorten bieden over het algemeen superieure hydrolysebestendigheid bij continue blootstelling aan hete stoom. Veel vulstofadditieven creëren potentiële routes voor damppenetratie in de polymeermatrix. Gevulde verbindingen kunnen nog steeds werken voor scenario's met intermitterend stoomcontact. Voor elke unieke set werkconditieparameters moet een volledige mediacompatibiliteitsevaluatie worden uitgevoerd.
Documenteer continu- en piektemperatuurwaarden, statische en cyclische drukbereiken, alle samenstellingen van contactmedia, schattingen van het bewegingstype en de cyclussnelheid, afmetingen van de holte van de pakkingbus, materiaal van de passende onderdelen en specificaties van de oppervlakteruwheid. Uitgebreide documentatie over de bedrijfscondities vormt de basis voor de juiste materiaalkeuze en een voorspelbare looptijd van de componenten.
Veel voorkomende waarneembare faalwijzen zijn schurende oppervlakteslijtage, extrusiegerelateerde vervorming veroorzaakt door overmatige speling van de pakkingbus, thermisch geïnduceerde dimensionale vervorming en scheurgroei veroorzaakt door cyclische mechanische belasting. Het documenteren van faalwaarnemingen uit de echte wereld helpt bij het verfijnen van keuzes op het gebied van materiaalkwaliteit en de geometrie van de klierholte voor daaropvolgende hardware-iteraties.
Lage kwaliteit of gerecyclede grondstoffen zorgen voor inconsistente mechanische eigenschappen in batches van componenten. Variaties binnen de polymeermatrix veroorzaken ongelijkmatige slijtage en onverwachte voortijdige degradatie onder zware omstandigheden. Documentatie over de traceerbaarheid van materialen ondersteunt de validatie van de grondstoffenbron voor kritieke industriële hardware-implementaties.
Extra oppervlaktecoating is over het algemeen niet nodig. Voor bepaalde installatiescenario's kunnen tijdens de montage compatibele smeermiddelen worden aangebracht, hoewel volledige compatibiliteitscontrole met werkmedia voor eindgebruik verplicht is. Oppervlaktecoatings hebben de neiging te slijten tijdens dynamisch gebruik en er kan niet op worden gerekend dat ze blijvende wrijvingsverminderende effecten hebben.
Verkrijg een gerichte technische beoordeling voor uw projectvereisten voor industriële polymeercomponenten.
neem contact met ons op