Ingenieurs die versterkte polyetheretherketon (PEEK) buizen specificeren, staan voor een onmiddellijke beslissing: welk type vezelversterking het onderdeel in het veld levend zal houden. Ongevulde PEEK kan moeiteloos hoge temperaturen en agressieve chemicaliën aan. Maar onder hoge continue belasting of extreme temperaturen kruipt het ruwe plastic. Je voegt vezels toe om die dimensionale verschuiving te stoppen. De keuze beperkt zich vrijwel altijd tot 30% koolstofvezel (CF30) of 30% glasvezel (GF30). Een verkeerde keuze betekent voortijdige slijtage van op elkaar aansluitende onderdelen, onverwachte kortsluiting of catastrofale thermische degradatie.
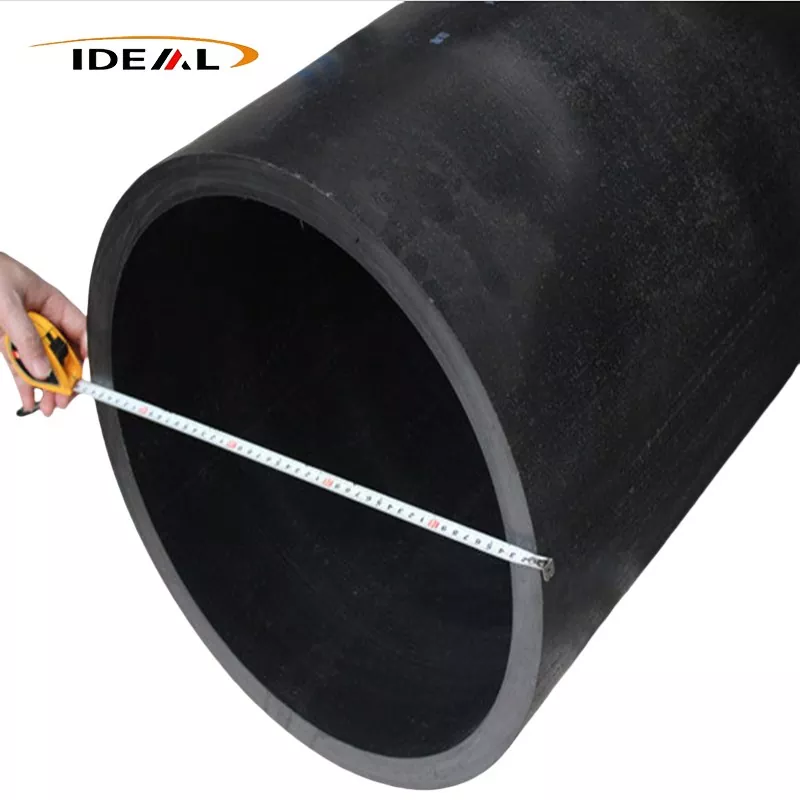
Jij specificeertmet koolstofvezel versterkte PEEK-buiswanneer de toepassing betrekking heeft op bewegende delen, glijdende wrijving of een strikte eis voor statische dissipatie. Koolstofvezels fungeren als een microscopisch droog smeermiddel. Ze trekken ook warmte weg van het contactoppervlak, waardoor lokaal smelten of vervormen onder zware belasting wordt voorkomen.
Kies PEEK GF30 als u maximale elektrische en thermische isolatie nodig heeft in een puur statische, structurele toepassing. Glas is zeer schurend. Als u een GF30-buis als lager of bus tegen een stalen as gebruikt, zullen de glasvezels het bijpassende metaal snel opvreten. CF30 spaart de metalen as terwijl de structurele stijfheid van het plastic onderdeel behouden blijft.
De reden dat ongevulde PEEK zo goed werkt, komt neer op de specifieke moleculaire structuur ervan. Het beschikt over afwisselende aromatische ringen en etherbindingen. De etherbindingen zorgen voor moleculaire flexibiliteit, waardoor het plastic zijn inherente taaiheid en slagvastheid krijgt. De aromatische ringen zorgen voor extreme stijfheid en thermische stabiliteit. Die opstelling geeft het een grote hittebestendigheid, plus een nauwkeurig evenwicht tussen taaiheid en stijfheid. Onder hitte of druk vervormt PEEK niet gemakkelijk en is het goed bestand tegen herhaalde stress.
PEEK vertrouwt ook op een zeer semi-kristallijne structuur. Het behoudt een kristalliniteitsniveau van ongeveer 25% tot 35%, waardoor het zijn mechanische eigenschappen intact houdt, zelfs als de temperatuur richting het smeltpunt stijgt. Nauwkeurig thermisch beheer tijdens de extrusie zorgt ervoor dat de polymeerketens zich in deze zeer geordende kristallijne structuren vouwen. Als een fabrikant de geëxtrudeerde buis te snel afkoelt, blijft het plastic amorf, wordt het doorschijnend en verliest het zijn chemische weerstand en sterkte bij hoge temperaturen.
Wanneer je deze matrix samenvoegt met gehakte koolstof- of glasvezels, onderbreek je de nette vouwing van polymeerketens, maar krijg je een stijf intern schavot. De polymeermatrix brengt de uitgeoefende spanning rechtstreeks over op de veel sterkere, stijvere vezels. Dit beperkt de beweging van polymeerketens, stopt het kruipen en verhoogt de treksterkte dramatisch. Het verlaagt ook de coëfficiënt van lineaire thermische uitzetting (CLTE) naar niveaus die nauw aansluiten bij die van aluminium of staal, waardoor ingenieurs metaal-op-kunststof perspassingen met nauwe toleranties kunnen ontwerpen die niet loskomen als het samenstel opwarmt.
Het toevoegen van koolstofvezel is geen lineaire upgrade. Er staat een flinke boete op de maakbaarheid. Naarmate het vezelgehalte toeneemt, stijgt de smeltviscositeit van het plastic. In een geëxtrudeerde buis hebben deze vezels de neiging zich uit te lijnen in de richting van de stroming, wat betekent dat de buis over de lengte een ongelooflijke treksterkte ontwikkelt, terwijl de sterkte langs de hoepelas iets lager is.
Een koolstofvulling van 10% zorgt voor een bescheiden verhoging van de stijfheid, terwijl de smeltindex hoog genoeg blijft voor complexe, dunwandige extrusies. Het blijft relatief eenvoudig te bewerken en is bestand tegen brosse breuken.
Het opvoeren tot 30% koolstofvezel vertegenwoordigt de industriestandaard. Het balanceert enorme winsten in treksterkte met aanvaardbare bewerkbaarheid. Deze verhouding zorgt voor de structurele integriteit die nodig is voor hogedruktoepassingen zonder de natuurlijke taaiheid van het plastic volledig op te offeren.
Bij een koolstofvulling van 40% bereik je maximale stijfheid. Het nadeel is de extreme viscositeit tijdens de productie. Het extruderen of spuitgieten van 40% CF-buizen vereist een nauwkeurige temperatuurregeling om holtes te voorkomen. Het resulterende materiaal is zeer bros. Voor het bewerken van 40% CF PEEK is gereedschap van polykristallijn diamant (PCD) nodig, omdat standaard hardmetalen vingerfrezen binnen enkele minuten hun snijkant verliezen wanneer ze door dat volume schurende koolstof snijden.
Ongevulde PEEK heeft een Heat Distortion Temperature (HDT) van ongeveer 152°C. Voeg 30% koolstof of glasvezel toe en de HDT springt naar 315°C. Beide gevulde materialen kunnen met gemak extreme omgevingswarmte aan.
Het verschil ligt in elektrische paden. PEEK is uiteraard een zeer effectieve isolator. Door glasvezel toe te voegen, blijft dit zo en blijft de hoge volumeweerstand behouden. Door koolstofvezel toe te voegen, wordt de volumeweerstand drastisch verlaagd. CF30 is inherent antistatisch. Door de koolstofmatrix aan te passen kunnen fabrikanten een antistatische PEEK-cilinder of volledig geleidende PEEK-buis produceren. Als uw brandstofleiding of ruimtevaartcomponent de statische lading veilig moet aarden, is koolstofvezel verplicht. Glasvezel houdt die lading vast totdat er voldoende spanning is opgebouwd om een boog te veroorzaken, wat mogelijk een catastrofale storing kan veroorzaken in vluchtige omgevingen.
Tribologie – de studie van wrijving en slijtage – is waar CF30 en GF30 zich volledig scheiden op basis van hun fysieke interactie met passende oppervlakken.
| Materiaalvariant | Dynamische wrijvingscoëfficiënt (vs staal) | Paringoppervlakslijtageprofiel | Thermische geleidbaarheid |
|---|---|---|---|
| Ongevulde PEEK | 0,30 - 0,40 | Laag (niet-schurend) | Laag (isolator) |
| PEEK CF30 | 0,15 - 0,20 | Zeer laag (zelfsmerend) | Hoog (voert warmte af) |
| PEEK GF30 | 0,40 - 0,55 | Hoog (zeer schurend) | Laag (isolator) |
Bij dynamische belastingen vernietigt de warmteopbouw kunststoffen. Elk polymeer heeft een druksnelheidslimiet (PV). Als het plastic deze limiet overschrijdt, kan het de wrijvingswarmte niet snel genoeg afgeven, wat leidt tot snel smelten en falen van componenten. CF30 blinkt uit in lagers, afdichtingen en slijtringen omdat koolstofvezels fungeren als thermische geleiders, warmte uit het wrijvingsvlak halen en deze door het buislichaam verspreiden.
Koolstofvezels fungeren ook als vast smeermiddel. Naarmate de PEEK microscopisch verslijt, laat deze een dunne tribologische film van koolstof achter op het pasoppervlak, waardoor de wrijvingscoëfficiënt in de loop van de tijd verder wordt verlaagd.
Glasvezels doen precies het tegenovergestelde. Het zijn thermische isolatoren, wat betekent dat wrijvingswarmte op het contactpunt blijft zitten, waardoor de effectieve PV-limiet van het onderdeel wordt verlaagd. Erger nog, blootliggende microscopisch kleine glasvezels werken als schuurpapier. Onder dynamische belasting zal een GF30-buis agressief scoren en de metalen as waartegen hij rijdt verslijten. Gebruik glas voor statische structurele afstandhouders. Gebruik koolstof voor alles wat beweegt.
Ingenieurs specificeren deze buizen op basis van extreme omgevingsfactoren die standaard technische kunststoffen zoals Delrin of Nylon vernietigen.
In lucht- en ruimtevaarttoepassingen is gewichtsreductie bepalend voor de materiaalkeuze. Een machinaal bewerkte koolstofvezelbuis vervangt aluminium en titanium in brandstofsystemen, drone-casco's en structurele afstandhouders. Het verliest aanzienlijk gewicht en is bestand tegen agressieve luchtvaartvloeistoffen, hydraulische oliën en vliegtuigbrandstof.
Op medisch gebied moet een PEEK-buis voor medische instrumenten honderden cycli in een stoomautoclaaf op hoge temperatuur overleven zonder de dimensionale stabiliteit te verslechteren, krom te trekken of te verliezen. Met koolstof gevulde varianten bieden de hoge stijfheid die vereist is voor chirurgische richtgeleiders, endoscopische handgrepen en externe fixatiecomponenten.
Energie- en offshore-booractiviteiten zijn afhankelijk vangeëxtrudeerde, met koolstof gevulde PEEKvoor draadregistratietools en sensorbehuizingen in het boorgat. Het materiaal overleeft de voortdurende blootstelling aan zuur gas (H2S), extreme hydrostatische druk en omgevingstemperaturen van meer dan 200°C diep onder de grond.
Het extruderen van gevulde PEEK is notoir moeilijk. Vezels kunnen tijdens de smeltfase klonteren, waardoor droge plekken, harsrijke zones of holtes ontstaan die verborgen zijn in de buiswand. Een opening van 1 mm in een PEEK-buiswand fungeert als een zware spanningsconcentrator. Onder cyclische belasting of hoge hydrostatische druk planten microscheuren zich voort uit deze holte totdat het onderdeel volledig afbreekt. Omdat met koolstof gevulde PEEK pikzwart en volledig ondoorzichtig is, kunt u het interieur niet visueel op deze gebreken inspecteren.
Om de structurele integriteit te garanderen, vertrouwt de topproductie opAI-gestuurde defectdetectie. Dit proces combineert ultrasoon akoestisch scannen of geavanceerde röntgenbeeldvorming met machine learning-algoritmen. Het identificeert micro-holtes, vezelagglomeratie en concentriciteitsvariaties in realtime wanneer de buis de extrusiematrijs verlaat. Het systeem brengt akoestische reflecties direct in kaart in de grootte van fysieke defecten, waardoor beschadigde delen van de slang worden uitgesloten voordat ze worden verzonden. Het opvangen van deze interne defecten garandeert dat de uiteindelijk machinaal bewerkte buiswand niet zal bezwijken onder druk in het veld.
Het specificeren van het juiste polymeermengsel heeft geen zin als de uiteindelijke geometrie te veel nabewerking vereist. PEEK is een dure grondstof. Als u een massieve staaf koopt en 80% ervan tot spanen bewerkt, vernietigt u uw projectbudget en verspilt u waardevolle CNC-machinetijd. Door buizen met een bijna netvormige vorm aan te schaffen, worden de productiekosten en materiaalverspilling drastisch verlaagd.
Als toegewijde fabriek exploiteert Guangzhou Ideal Plastic gespecialiseerde extrusie-, spuitgiet- en CNC-bewerkingslijnen specifiek voor technische kunststoffen op hoge temperatuur. Zij producerenMet koolstofvezel gevulde PEEK-buizenmet koolstofvullingspercentages variërend van 10% tot 40%. De faciliteit extrudeert massieve profielen en verwerkt aangepaste afmetingen variërend van 15 mm tot 458 mm voor specificaties voor binnen- en buitendiameters.
Alle materialen worden ondersteund door ISO9001-kwaliteitsmanagement, naast REACH- en RoHS-certificeringen. Dit garandeert volledige compliance voor de wereldwijde toeleveringsketens in de lucht- en ruimtevaart, de medische sector en de precisieproductie. Door de juiste koolstofvulling af te stemmen op een extrusie met een vrijwel netto vorm, krijgt u precies de mechanische eigenschappen waarvoor u ontworpen heeft, geleverd in een geometrie die uw bewerkingsoverhead minimaliseert.